数据驱动决策 工业自动化智能控制系统如何提升工厂生产调度效率
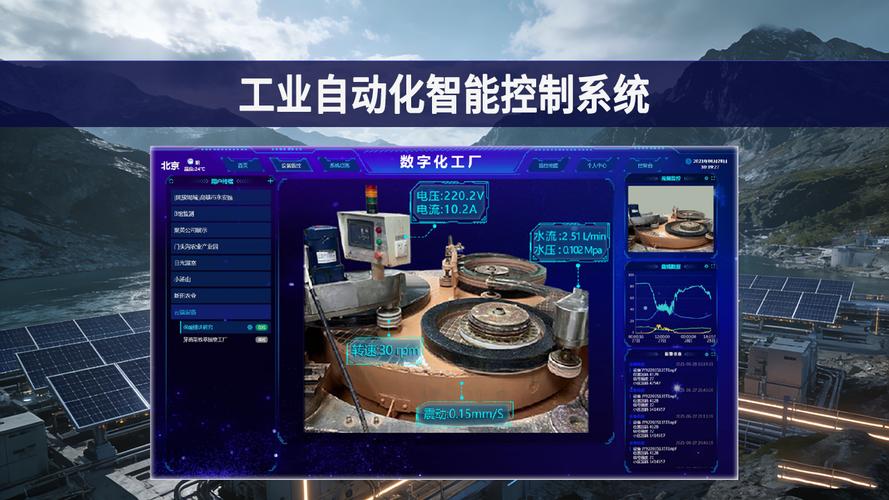
在当今制造业竞争日益激烈的环境下,工厂生产调度效率直接关系到企业的交付能力、成本控制和市场响应速度。传统的生产调度往往依赖经验判断和静态计划,难以应对订单波动、设备状态变化和供应链不确定性。而工业自动化智能控制系统的出现,特别是其数据驱动决策能力,正在从根本上改变这一局面。
一、数据驱动决策的核心逻辑
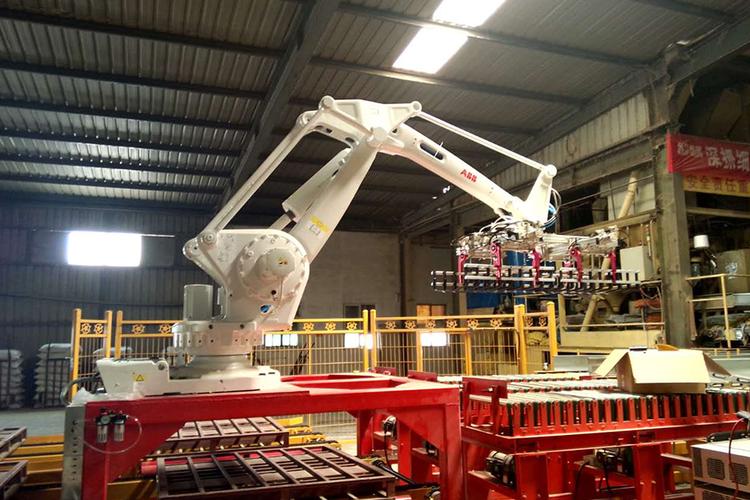
工业自动化智能控制系统通过集成传感器、PLC、SCADA、MES等系统,实时采集设备运行状态、生产节拍、物料消耗、质量数据等多源信息。这些数据经过边缘计算和云端分析,形成对生产过程的动态感知。基于此,系统能够运用机器学习算法和优化模型,自动生成或调整生产调度方案,实现从“经验驱动”到“数据驱动”的决策升级。
二、提升生产调度效率的关键路径
- 实时动态排产:系统根据实时订单优先级、设备可用性和物料齐套情况,分钟级生成最优排产计划,减少设备闲置与换线时间。
- 异常快速响应:当设备故障或质量异常发生时,系统自动触发重调度,将任务分配至替代资源,最大限度降低停机影响。
- 预测性维护联动:通过分析设备振动、温度等数据预测潜在故障,提前调整生产计划,避免非计划停机造成的调度混乱。
- 能效与瓶颈优化:识别生产瓶颈工序,动态平衡各工位负荷,同时结合能耗数据优化设备启停策略,降低单位产品能耗。
三、工业自动控制系统装置销售的价值延伸
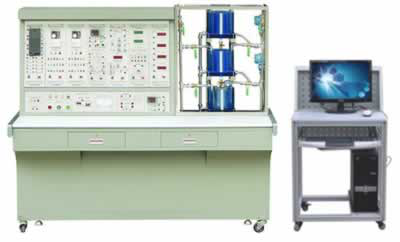
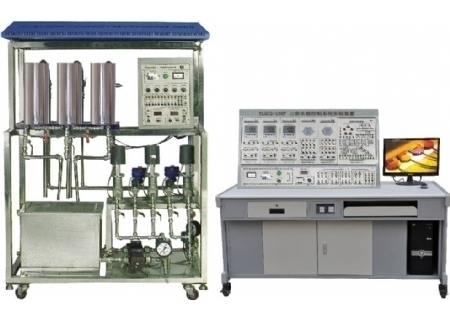
对于工业自动控制系统装置销售而言,单纯提供硬件设备已难以满足客户需求。将智能控制系统与数据驱动决策能力打包为解决方案,能够帮助客户实现可量化的调度效率提升——例如缩短订单交期20%以上、提升设备综合效率(OEE)15%左右。销售过程中,应注重展示系统在数据采集、分析与决策闭环上的实际案例,强调从“卖装置”向“卖效率”的转型,从而增强客户粘性与项目溢价能力。
四、实施建议
工厂在部署此类系统时,建议分阶段推进:首先完成关键设备的数据联网与标准化,确保数据质量;其次选择典型产线进行智能排产试点,验证决策效果;最后逐步扩展至全厂调度优化,并与ERP、WMS等系统深度集成。重视人员培训与流程再造,让数据驱动决策真正落地为日常调度习惯。
工业自动化智能控制系统以数据为核心要素,将生产调度从被动应对转为主动优化,为工厂带来显著的效率提升。对于系统装置销售商而言,把握这一趋势,提供融合数据决策能力的整体方案,将在市场竞争中赢得先机。
如若转载,请注明出处:http://www.sccdhh.com/product/14.html
更新时间:2026-11-01 07:32:18